Kompleksowy przewodnik po druku 3D MEX/FDM: Od modelu CAD do...
Read More
Kompleksowy przewodnik po druku 3D MEX/FDM: Od modelu CAD do przemysłowego detalu
Technologia wytłaczania filamentu (ekstruzji) zrewolucjonizowała współczesne zaplecze wytwórcze, drastycznie skracając czas potrzebny na przejście od koncepcji w programie komputerowym do gotowego fizycznego komponentu. Niezależnie od tego, czy tworzysz wstępne makiety badawcze, czy wdrażasz specjalistyczne oprzyrządowanie bezpośrednio na linię produkcyjną, dogłębne zrozumienie specyfiki wytwarzania przyrostowego z tworzyw sztucznych (MEX/FDM) stanowi fundament sukcesu każdego projektu.
Z poniższego opracowania dowiesz się, jak krok po kroku wygląda cykl pracy w druku 3D, czym różnią się systemy przemysłowe od urządzeń biurkowych, w jaki sposób optymalizować wypełnienie detali oraz jak radzić sobie ze zjawiskiem anizotropii właściwości mechanicznych.
Czym jest technologia MEX/FDM i jak działa?
Konwencjonalne metody obróbki opierają się na ubytkowym usuwaniu nadmiaru materiału (frezowanie, toczenie) lub formowaniu objętościowym (wtryskiwanie, kucie). Z kolei technologie przyrostowe (Additive Manufacturing – AM) wprowadzają całkowicie odmienne podejście: wznoszą obiekty warstwa po warstwie bezpośrednio z cyfrowej geometrii, bez potrzeby stosowania kosztownych form czy narzędzi skrawających.
Technologia Fused Deposition Modeling (FDM), spopularyzowana na rynku przez firmę Stratasys, według międzynarodowych standardów ISO/ASTM 52900:2021 nosi formalne miano Material Extrusion (MEX), a dokładniej: Material Extrusion with Thermal Reaction Bonding of Polymers (MEX-TRB/P).
Zasada działania i kluczowe parametry
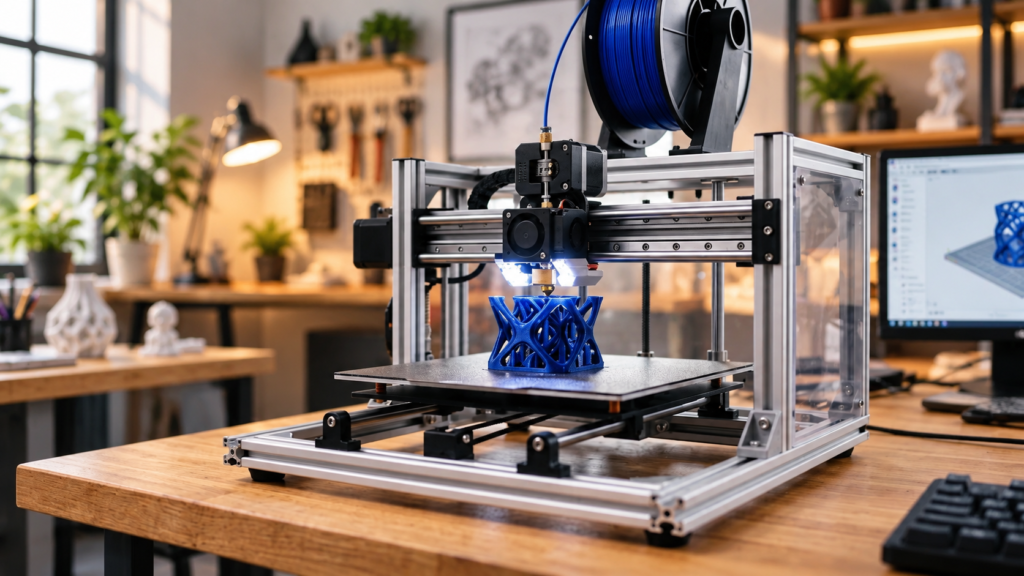
Samo wytwarzanie polega na ciągłym, kontrolowanym tłoczeniu pod ciśnieniem rozgrzanego, półpłynnego tworzywa przez precyzyjną dyszę i nakładaniu go na płytę roboczą. Surowiec doprowadzany jest jako jednolity drut zwinięty na szpuli (tzw. filament). Moduł drukujący porusza się w osiach XY, odtwarzając kontur danej warstwy, podczas gdy platforma robocza obniża się w osi Z o zadaną grubość.
Mocne scalenie sąsiadujących ścieżek oraz kolejnych poziomów zachodzi dzięki zjawisku spajania termicznego (thermal reaction bonding). Do najważniejszych parametrów technologicznych zaliczamy:
- Rodzaj zastosowanego termoplastu (np. ABS, ASA, PLA)
- Dedykowaną wysokość pojedynczej warstwy (np. 0,25 mm)
- Schemat oraz stopień zagęszczenia wnętrza (infill)
- Orientację trajektorii prowadzenia ścieżki (standardowo pod kątem 45°)
- Grubość powłok zewnętrznych i obrysów (Body Thickness)
- Graniczny kąt samozasklepiania struktur wspierających (Self-supporting Angle, najczęściej ok. 43°)
5 kroków cyklu produkcyjnego: Przepływ informacji od CAD do gotowej części
Przekształcenie wirtualnego projektu w fizyczny produkt wymaga przejścia przez spójny i uporządkowany ciąg technologiczny:
- Projektowanie i przygotowanie bryły CAD 3D: Opracowanie trójwymiarowej geometrii w środowisku inżyniernym (np. Fusion 360), uzyskanie modelu na drodze skanowania 3D (inżynieria odwrotna) lub skorzystanie z gotowej biblioteki cyfrowej.
- Konwersja danych i triangulacja: Zapis geometrii do postaci siatki trójkątów (formaty STL, 3MF lub AMF). Większa dokładność odwzorowania obłych kształtów generuje gęstszą siatkę i podnosi rozmiar pliku. Na tym etapie eliminuje się ewentualne uszkodzenia geometrii.
- Przygotowanie technologiczne (Slicing): W dedykowanym programie (slicerze) ustala się położenie detalu na stole, generuje struktury podporowe, określa wzór wypełnienia oraz tworzy zestaw instrukcji dla sterownika maszyny (kod G-code).
- Wytwarzanie przyrostowe (AM): Właściwa faza druku – precyzyjna ekstruzja surowca, dbanie o prawidłowe przywieranie pierwszej warstwy do podłoża oraz bieżąca kontrola warunków wewnątrz maszyny.
- Obróbka wykończeniowa (Post-processing): Zdjęcie wydruku ze stołu, usunięcie elementów wspierających (poprzez wyłamanie lub rozpuszczenie w dedykowanej kąpieli chemicznej, np. w roztworze NaOH) oraz ewentualne wykończenie powierzchni.
Znaczenie aktywnie podgrzewanej komory roboczej
Jednym z najważniejszych rozwiązań w profesjonalnych systemach FDM jest w pełni odizolowana, aktywnie ogrzewana komora robocza.
Zapewnienie jednolitej i wysokiej temperatury otoczenia wokół powstającego elementu eliminuje niekorzystny szok termiczny. Dzięki temu ogranicza się skurcz przetwórczy, co zapobiega odkształcaniu się krawędzi wydruku (efekt warping/curling) oraz przeciwdziała delaminacji, czyli pękaniu i rozwarstwianiu się nakładanych warstw.
Zrozumieć anizotropię i strategie wypełnienia (Infill)
Technologia MEX daje ogromną swobodę w kształtowaniu struktury wewnętrznej elementu, co pozwala elastycznie wpływać na masę, czas wykonania oraz wytrzymałość końcowa detalu. W oprogramowaniu przygotowawczym wyróżnia się kilka podstawowych układów wypełnienia:
- Single Dense: Równolegle ułożone ścieżki zorientowane pod kątem 45°.
- Double Dense / Hexagram: Przeplatające się struktury krzyżowe lub wzór plastra miodu, które gwarantują optymalny rozkład obciążeń wielokierunkowych oraz wysoką sztywność (moduł Younga dla ABS w płaszczyźnie XY osiąga ok. 1750 MPa).
- Solid (100%): Wypełnienie całkowite, zapewniające najwyższą odporność na rozciąganie (np. ~28,5 MPa dla ABS oraz ~30,5 MPa dla materiału ASA w płaszczyźnie XY).
Zjawisko anizotropii
Ze względu na warstwową specyfikę procesu, gotowe detale wykazują anizotropowość właściwości fizycznych. Komponenty ułożone płasko na stole (gdzie obciążenia działają wzdłuż ścieżek w płaszczyźnie XY) uzyskują optymalną wytrzymałość i elastyczność. Z kolei w orientacji pionowej (ZX), gdzie siły rozciągają połączenia między warstwami, nośność elementu może spaść nawet o 35–45% z powodu słabszego złącza termicznego.
Baza materiałowa i rola struktur wsporczych
Materiały wykorzystywane w procesie MEX można podzielić na cztery główne kategorie:
- Podstawowe: PLA (niezwykle łatwy w obróbce, o minimalnym skurczu) oraz PP.
- Inżynieryjne: ABS, ASA, PA6, PC, PC-ABS, PET-G a także warianty wzmacniane włóknem szklanym lub węglowym.
- Elastyczne: Polimery TPU i TPE o twardościach od 85 do 98 Shore A.
- Wysokotemperaturowe: PPSF oraz PEI (ULTEM), spełniające rygorystyczne kryteria trudnopalności wymagane m.in. w lotnictwie.
Podpory rozpuszczalne a wyłamywane
Konstrukcje wspierające są niezbędne przy drukowaniu elementów zawieszonych w powietrzu (najczęściej przy nachyleniu ścinak większym niż 43° od pionu).
- W budżetowych urządzeniach desktopowych (FFF) dominują pojedyncze głowice – podpory powstają z tego samego filamentu co sam model i trzeba je usuwać ręcznie.
- W profesjonalnych drukarkach przemysłowych (FDM) dwugłowicowy układ (np. z systemem Toggle Plate) umożliwia podawanie osobnego materiału podporowego (np. QSR), który po zakończeniu procesu jest całkowicie wypłukiwany w kąpieli chemicznej (np. w roztworze NaOH).
Drukarki przemysłowe FDM a niskobudżetowe FFF
| Cecha | Urządzenia Przemysłowe (FDM) | Urządzenia Desktopowe / Niskobudżetowe (FFF) |
|---|---|---|
| Głowice | Dwa niezależne układy (materiał modelowy + podporowy) | Przeważnie pojedyncza głowica (Single Extruder) |
| Podpory | Dedykowane tworzywa rozpuszczalne chemicznie | Wyłamywane ręcznie z tego samego materiału |
| Komora | Hermetyczna, aktywnie podgrzewana i stabilizowana | Otwarta lub osłonięta pasywnie |
| Ekosystem | Zamknięty (dedykowany soft, chipowane materiały) | Otwarty firmware/software (np. Cura, PrusaSlicer) |
Do popularnych marek oferujących sprzęt niskobudżetowy i półprofesjonalny należą m.in. Prusa, Bambu Lab, Ultimaker, MakerBot czy Markforged. Trójwymiarowe projekty do tych maszyn można łatwo pobrać z takich serwisów jak Thingiverse, Printables (PrusaPrinters), YouMagine czy GrabCAD Library.
Podsumowanie: Zalety i ograniczenia druku MEX/FDM
Zalety: Brak konieczności wytwarzania kosztownych form wtryskowych, olbrzymia swoboda projektowa, łatwa redukcja masy komponentów poprzez zmianę struktury wypełnienia, krótki czas realizacji oraz szeroki dostęp do certyfikowanych tworzyw przemysłowych.
Ograniczenia: Niższa wytrzymałość w osi Z (anizotropia), dostrzegalna faktura kolejnych warstw (efekt schodkowania) oraz konieczność stosowania i usuwania struktur wspierających.
Chcesz skutecznie wdrożyć technologię druku 3D w swojej organizacji lub usprawnić procesy projektowe z wykorzystaniem ekstruzji tworzyw? Skontaktuj się z zespołem inżynierów 3DCENTER i skonsultuj swój projekt już dzisiaj!
Najczęściej zadawane pytania (FAQ)
1. Jakie są główne mocne i słabe strony technologii FDM?
Kluczowe zalety to brak eliminacja kosztów oprzyrządowania, elastyczność w kształtowaniu geometrii, kontrola nad gęstością wnętrza oraz szeroki wybór tworzyw inżynieryjnych. Do ograniczeń zalicza się anizotropowość (mniejsza wytrzymałość wzdłuż osi Z), widoczną fakturę warstw oraz potrzebę stosowania struktur podporowych.
2. Z czego wynika mniejsza wytrzymałość wydruków FDM w osi Z?
Jest to bezpośrednie następstwo anizotropii właściwości mechanicznych. Połączenie sąsiadujących warstw opiera się na spajaniu termicznym, które charakteryzuje się mniejszą spójnością niż ciągła ścieżka tworzywa układana w płaszczyźnie XY.
3. Jakie etapy obejmuje pełny cykl produkcyjny w druku 3D?
Proces składa się z 5 kroków: 1) Opracowanie modelu w CAD 3D, 2) Eksport i konwersja do pliku STL/3MF, 3) Przygotowanie w programie typu slicer (orientacja, infill, podpory, kod G-code), 4) Druk na maszynie, 5) Obróbka końcowa (usunięcie podpór i wykończenie).
4. W jakim celu stosuje się rozpuszczalne materiały podporowe?
Umożliwiają one sprawne i bezpieczne usuwanie podpór z trudno dostępnych przestrzeni oraz skomplikowanych geometrii bez ryzyka uszkodzenia zewnętrznych powłok wydruku – wystarczy poddać detal kąpieli w odpowiednim roztworze chemicznym.
Może Cię też zainteresować
PA6 czy PA12 w druku 3D? Co wybrać do HP MJF?
Zderzenie materiałów w druku 3D: PA6 czy PA12 do technologii...
Read More
Druk 3D z tytanu – LPBF, Ti-6Al-4V i zastosowanie w przemyśle
Druk 3D z tytanu – nowoczesna technologia produkcji elementów metalowych...
Read More